橡胶挤出机安装基础水平度偏差精度管控要求
文章摘要:
橡胶挤出机的安装基础水平度偏差管控,是确定设备长期平稳运行、挤出制品精度稳定的核心前置工序。...
橡胶挤出机的安装基础水平度偏差管控,是确定设备长期平稳运行、挤出制品精度稳定的核心前置工序。这类重型连续生产设备,对安装基础的水平状态敏感度高,如果基础水平偏差超出正确区间,运行过程中会出现螺杆与机筒局部异常磨损、传动部件振动加剧、制品出料不均等一系列连锁问题,大幅缩短设备核心部件的使用寿命。整套水平度偏差精度管控体系,需覆盖前期基础施工、设备就位初调、细致校准到长期状态跟踪的全流程,从根源上去掉基础偏差给设备运行带来的隐性危害。
安装前基础施工阶段精度预埋管控
正式开展设备安装作业前,先完成设备承载基础的前期施工管控。起先对基础所在的地面区域做硬化加固处理,确定基础的整体承重能力均匀稳定,不会在设备长期运行后出现局部不均匀沉降的问题。基础浇筑过程中,在表面预埋适配的安装基准块,提前预留出设备地脚螺栓的安装孔位,确定所有基准块的上表面整体处于相对平整的状态,从土建源头减少后续需要校准的水平偏差总量。
基础养护周期全部达标后,先对基础表面做初次平整度核验,提前铲掉表面局部凸起的砂浆结块,用打磨工具修平基础表面的凹陷坑洼区域,清理干净所有孔位内部的残留杂物,避免后续设备就位后出现支撑点悬空、局部受力过载的问题。同时在基础周边标记出设备安装的纵横基准线,为后续设备水平度校准提供统一的参照基准,避免校准过程中出现基准偏移的问题。
设备就位初调阶段偏差粗控
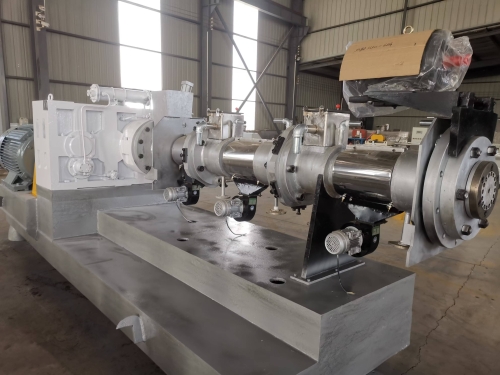
将橡胶挤出机整体平稳吊装到基础的预设位置,对齐预先标记的纵横基准线,让设备整体的中心轴线与基准线全部重合。先在设备机座与基础表面之间的对应位置,放置适配的调平支撑垫铁,各处地脚螺栓的周边都布置足够数量的垫铁组,确定垫铁与基础表面、机座底面全部贴合,没有局部虚接、悬空的情况,避免后续设备运行后垫铁松动,导致水平度出现二次漂移。
初调过程中通过调整垫铁的堆叠厚度,让设备整体的水平偏差快收窄到正确区间,先控制设备机座的纵向与横向两个主方向的水平状态,确定机座的整体大面没有明显的倾斜,避免后续细致校准阶段出现单边调整幅度过大,导致机座局部出现额外内应力的问题。初调完成后,初步拧紧所有地脚螺栓,让设备整体处于稳定的预固定状态,不会出现随意移位的情况,为后续细致校准打好基础。
细致校准阶段偏差准确管控
初调完成后,采用精度不错的水平检测设备,沿着设备机座的多个关键检测点位逐一开展水平度核验,检测点位覆盖机座的传动端、机筒连接端、电机安装座等核心区域,避免仅检测单一位置,导致局部区域的水平偏差被遗漏。根据检测得的偏差分布情况,采用对角分步调整的方式微调对应位置的垫铁,每次调整的幅度保持平缓均匀,不要单次大幅改动某一处垫铁的厚度,防止机座出现局部扭曲变形。
校准过程中同步关注设备传动部件的同轴度状态,避免为了追求机座大面的水平,强行调整局部垫铁,导致减速机与螺杆输出轴的同轴度出现偏差,引发后续运行振动超标的问题。反复交叉核验不同点位的水平状态,确定机座所有关键区域的水平偏差都控制在允许的精度区间内,整个机座的受力均匀分布到所有支撑垫铁上,没有局部支撑过载的隐患。细致校准全部达标后,再次对称分步拧紧所有地脚螺栓,拧紧过程中同步监测水平度的变化,确认螺栓锁紧过程中不会让之前校准好的水平精度出现偏移。
长期运行阶段水平状态跟踪
设备初次带料试运行前,再次复核一遍整机的水平度状态,确认试运行过程中没有出现水平偏差漂移的问题。正式投用后,定期对设备安装基础的水平度做跟踪复测,在设备长时间满负荷运行、季节温度大幅变化之后,主要核查基础是否出现不均匀沉降,机座的水平状态是否出现异常偏移。一旦发现偏差超出允许区间,及时在设备停机状态下重新微调垫铁,把水平精度恢复到合格区间内,避免偏差持续扩大引发核心部件异常磨损。
这套全链条的水平度偏差精度管控体系,从土建预埋到长期运维形成完整闭环,让橡胶挤出机始终处于水平受力均匀的运行状态,大幅降低设备运行振动,减少螺杆、机筒、传动齿轮等核心部件的异常磨损,确定挤出制品的出料精度长期保持稳定,延长设备的整体使用寿命。