硅胶挤出机机筒与螺杆同轴度对位安装要求
文章摘要:
硅胶挤出机的机筒与螺杆同轴度对位安装,是决定设备运行稳定性与核心部件使用寿命的核心工序。...
硅胶挤出机的机筒与螺杆同轴度对位安装,是决定设备运行稳定性与核心部件使用寿命的核心工序。硅胶物料的挤出过程对配合间隙均匀度要求高,如果两者同轴度出现偏差,运行时螺杆会局部刮蹭机筒内壁,不仅会造成物料挤出压力波动、制品表面出现瑕疵,还会引发螺杆与机筒的异常偏磨,大幅缩短核心部件的服役周期。整套同轴度对位安装工艺,需覆盖安装前构件状态核验、基准对齐初调、多维度细致校准到负载状态验证的全流程,让螺杆与机筒的配合间隙全程保持均匀一致,实现设备长期平稳速率不错运行。
安装前构件状态前置核验
正式启动对位安装作业前,先对机筒与螺杆的本体状态做全维度核验。起先检查机筒的内孔内壁,确认整个内孔表面光滑无划痕、无局部形变凹陷,内孔的母线全程保持顺直,没有出现局部椭圆变形的缺陷,机筒两端的对接法兰端面平整,与内孔轴线保持垂直,不存在法兰端面偏斜的问题。随后核验螺杆的整体状态,确认螺杆的外圆工作面顺滑无磕碰损伤,螺杆的整体轴线无弯曲变形,螺杆两端的支撑轴颈同轴度达标,不存在轴颈偏斜导致后续装配后螺杆跑偏的隐患。
同步检查机筒与螺杆的配合间隙均匀性,将螺杆平稳放入机筒内部手动转动,确认螺杆全程转动顺畅,没有局部卡滞、刮蹭的情况,初步排查构件自身存在的形位偏差问题。同时清理干净机筒两端法兰、螺杆轴颈表面的防锈油脂与残留杂质,避免异物残留在对接配合面之间,导致后续装配出现贴合不严、轴线偏斜的问题,为后续精度不错对位安装筑牢基础。
传动端基准对齐初调
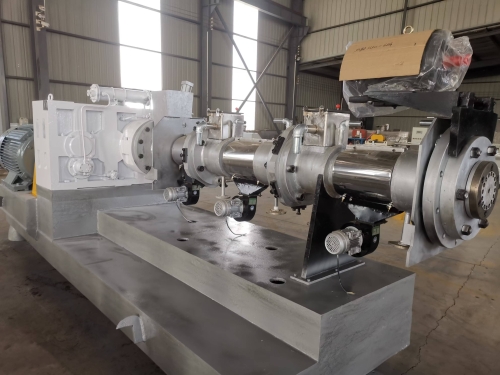
先将挤出机的减速传动箱固定在设备机座的预设位置,校准传动箱输出轴的基准轴线,确定输出轴的轴线与设备机座的纵向基准全部对齐。随后将螺杆的动力输入端平稳安装到传动箱的输出轴连接座上,调整配合间隙让两者全部贴合,确认螺杆的支撑轴颈与传动箱的轴承座配合顺滑,螺杆安装完成后手动盘动转动全程轻盈顺畅,没有出现卡滞、窜动的问题,确定螺杆的动力端基准轴线全部与传动箱输出轴线重合。
初调过程中避免强行敲击螺杆轴颈,防止轴颈出现形变、同轴度受损,同时检查螺杆安装后的径向跳动状态,确认螺杆自身的轴线没有出现偏摆超标的情况,从动力端源头把轴线偏差控制在小区间。初调完成后临时锁紧传动箱的固定螺栓,让螺杆整体处于稳定的预支撑状态,不会出现随意晃动移位的问题,为后续机筒的对接对位提供基准。
机筒对接同轴度细致校准
将机筒沿着螺杆的另一端缓慢套入,全程保持机筒的轴线与螺杆轴线大致平行,不要强行推进机筒,避免机筒内壁刮蹭螺杆的螺旋棱边,造成构件表面意外损伤。当机筒逐步靠近传动箱端的对接法兰时,在机筒法兰与传动箱对接面之间均匀布置适配的密封垫片,初步对齐法兰的连接螺栓孔位,手动穿入几颗定位螺栓做预固定,此时不要全部锁紧螺栓,保留小幅调整余量用于同轴度校准。
采用百分表类的精度不错检测工具,将表座固定在螺杆轴颈上,让测头贴合机筒的内孔表面或机筒外圆的基准面,缓慢转动螺杆,沿着机筒的全程长度多点位核验同轴度偏差,根据检测得的偏差分布情况,微量调整机筒法兰周边的螺栓锁紧力度,通过对角分步微调的方式,逐步把机筒的轴线校准到与螺杆轴线全部重合的状态。校准过程中反复多点核验,确定机筒全程各个位置的同轴度都达标,不会出现局部位置偏差超标的问题,全程避免单边用力锁紧螺栓,防止机筒轴线被强行拉偏,出现局部配合间隙不均的隐患。
锁合固定与负载运行核验
所有校准工作完成后,按照对角分步锁紧的顺序,依次拧紧机筒法兰上的所有连接螺栓,确定法兰周边的锁紧力度均匀一致,锁紧过程中同步监测同轴度的变化,确认螺栓锁紧动作不会破坏之前校准好的同轴精度。锁紧完成后再次手动盘动螺杆,确认螺杆全程转动轻盈顺滑,无局部刮蹭、卡顿的异响,确认同轴度对位状态没有出现偏移。
后续设备通入硅胶物料进行带负载试生产,全程观察挤出过程的压力状态稳定,出料均匀连续,没有出现压力异常波动、局部出料忽快忽慢的情况,设备运行的振动值控制在正确区间内,没有出现异常摩擦异响。试生产完成后拆机检查螺杆与机筒的工作面,确认整个配合表面没有出现局部偏磨的痕迹,说明同轴度对位精度全部符合生产要求。
通过这套精度不错的同轴度对位安装工艺,螺杆与机筒的配合间隙全程保持均匀一致,全部去掉了局部偏磨的隐患,不仅能大幅降低设备运行能耗,还能明显延长核心部件的使用寿命,确定硅胶挤出制品的品质长期稳定。